
 No

Nyheter
 Hjem / Nyheter / Bransjyheter / Tilpasset kransvingering: Hvordan spesifisere riktig lager for maskinen din
Tilpasset kransvingering: Hvordan spesifisere riktig lager for maskinen din
 2026.10.10
 Bransjyheter
En kransvinger kommer sjelden rett ut av en katalog. Arbeidsradiusen, lastdiagrammet, vinsjhastigheten, klimaet på stedet og girkassen kunden allerede har bestilt presser designet i forskjellige retninger, og resultatet er vanligvis en skreddersydd kransvingkrans bygget etter en spesifikk tegning. Det er jobben vi gjør hos Jiangsu Manchen Transmission Technology: å gjøre om en lastkasse til en ring som passer til lagersetet, tannhjulet og vedlikeholdsplanen til maskinen. Det som følger er hvordan vi vanligvis går gjennom disse beslutningene med kranbyggere, i den rekkefølgen de pleier å komme opp.
Hva "Tilpasset" faktisk dekker
Tilpasning er ikke bare et nytt bolt-hull-mønster. På en kransvingkrans kan den berøre nesten alle funksjoner ved delen:
- løpebanegeometri og rulleelementstørrelse, valgt for aksial belastning, vippemoment og sjokk som kranen ser;
- utvendig og innvendig diameter, boring og seksjonshøyde, slik at ringen passer til en eksisterende monteringslomme;
- girdata, inkludert modul, tanntall, trykkvinkel, tannhardhet og tilbakeslag, enten ringen er internt giret, eksternt giret eller ugiret;
- antall monteringshull, posisjon, forsenkningsdybde og anbefalt boltkvalitet;
- aksial og radiell klaringsklasse, forspenning og startmoment;
- tetningstype, smørepunkter, fettkanaler og overflatebeskyttelse;
- krav til merking, sporbarhet og dokumentasjon.
Selv en sterkt tilpasset ring starter normalt fra en velprøvd strukturell familie. Å velge den familien er den første virkelige ingeniørbeslutningen.
Start med kranens driftssyklus, ikke ringen
Før dimensjoner diskuteres ber vi om tallene som beskriver hvordan kranen faktisk fungerer. En ring som ser sjenerøs ut på papiret kan fortsatt svikte tidlig hvis driftssyklusen ble beskrevet løst. Spørsmålene vi trenger svar på er:
- maksimal aksiallast, radiell belastning og vippemoment ved hver arbeidsradius;
- sjokk og dynamiske faktorer under plukking og plassering, og den statiske holdetilstanden;
- svinghastighet, starter per time og andelen av skiftet kranen jobber;
- forventet levetid i timer eller omdreininger;
- omgivelsestemperatur, fuktighet, salteksponering, støv og nedvaskingspraksis;
- monteringsgrensesnitt: setets flathet, boltkvalitet, hullmønster og tilgjengelig seksjonshøyde.
Hvis noen av disse fortsatt er åpne, si ifra. Det er langt billigere å diskutere dem før tegningen er fikset enn å finne feil ved montering.
Raceway-familier med et blikk
Nesten hver kransvinger tilhører en av fem strukturelle familier. De er forskjellige i hvordan de rullende elementene bærer last, og derfor i hva de kan gjøre under et vippemoment.
| Ring type | Rullende elementer | Last inn tegn | Typisk kranarbeid |
|---|---|---|---|
| Enrads ball (firepunktskontakt) | En rad med baller | Aksialbelastning, moderat moment | Lette svingkraner, små marinekraner, dreieskiver |
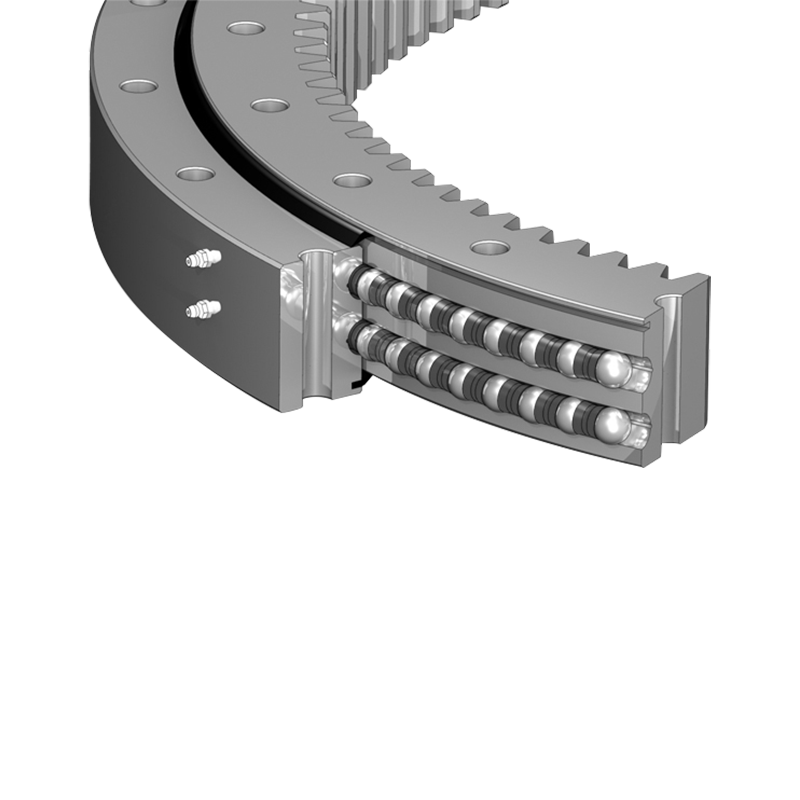
| Dobbeltrad ball | To rader med kuler | Høyere aksiallast og moment | Mediumkraner, dekkskraner, stablekraner |
| Tre-rads valse (13 serier) | To aksiale rullerader pluss en radiell rad | Meget høy aksial, radial og moment, god støtmotstand | Havn, verft, offshore og tunge mobilkraner |
| Enrads kryssrull | Sylindriske ruller krysset i 90 grader | Radiell og aksial belastning med presis tiltkontroll | Presisjonsplater, kompakt løfteutstyr |
| L-type enrads ball | Kuler i en L-formet ringgeometri | Aksiallast, lav seksjonshøyde, begrenset moment | Lifter, lavprofilkraner, kompakt automatisering |
Tabellen er et utgangspunkt, ikke en beslutning. To kraner med samme lastdiagram kan fortsatt trenge forskjellige ringer hvis den ene jobber kontinuerlig og den andre løfter noen ganger i timen.
Heavy-Duty Crane Duty: Tre-rads rulleringer
Når en kran jobber hardt hele dagen, griper, løfter og svinger under sjokk, må ringen spre den lasten over nok rullekontakt for å holde stress lav. I en tre-rads rulledesign tar to rader med sylindriske ruller den aksiale belastningen og vippemomentet, mens en tredje rad tar den radielle belastningen fra giringen. Arrangementet er stivt, tåler støt og passer godt til havne- og verftsplanene som fyller mest tungt kranarbeid. For en nærmere titt på hvordan disse ringene oppfører seg på ekte maskiner, vår kran- og gravemaskinguide går gjennom mekanikken.
Dette er også familien der tilpasning betyr mest, fordi diametre, rullestørrelser, girdata og monteringsgrensesnitt endres fra prosjekt til prosjekt.
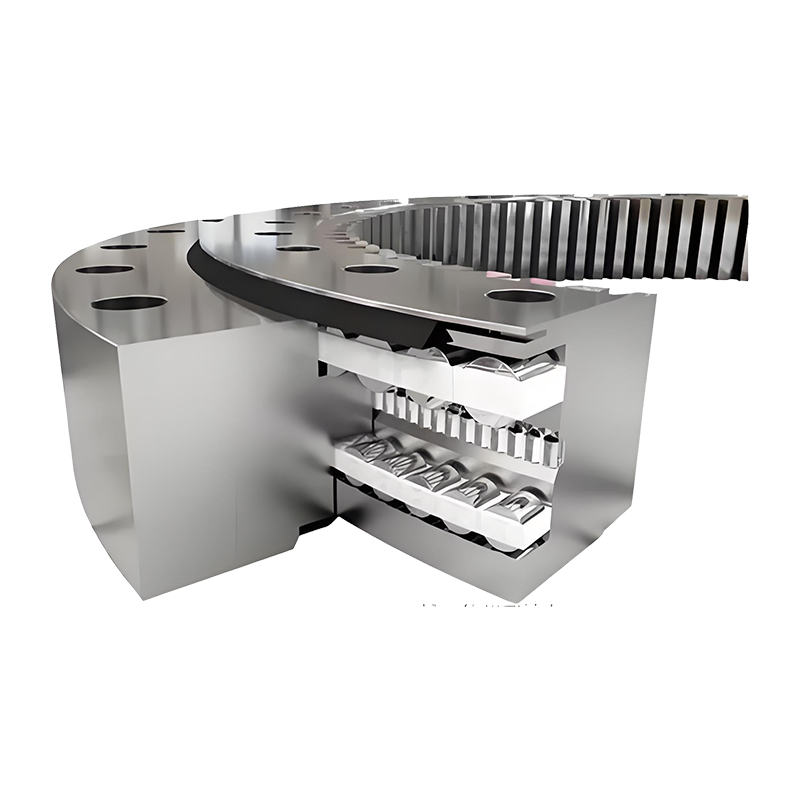 Tre-rads rullelager 13-serien Tre-rads rulledesign håndterer aksiale og radielle belastninger, med tilpasning på tvers av diametre, rullestørrelser, gir og monteringsgrensesnitt for kraner og havneutstyr. Se produkt →
Lett og medium Duty: Ball Raceways
Ikke alle kraner trenger en rullering. Der vippemomentet forblir moderat og maskinen svinger forsiktig, gir en enrads kulering en rimeligere løsning med lavere friksjon som er lettere å tette og smøre på nytt. Fire-punkts kontakt enkeltradsringer er et vanlig valg for små svingkraner, marinekraner og ikke-girede dreieskiver, mens dobbeltradsversjoner legger til kapasitet for mellomstore kraner som løfter lenger ut.
Det ærlige rådet her er ofte å bruke mindre. Hvis driftsdataene viser at øyeblikket forblir beskjedent, vil en kulering med et skikkelig herdet gir overleve en overdimensjonert rullering som aldri får nok bevegelse til å fordele fett.
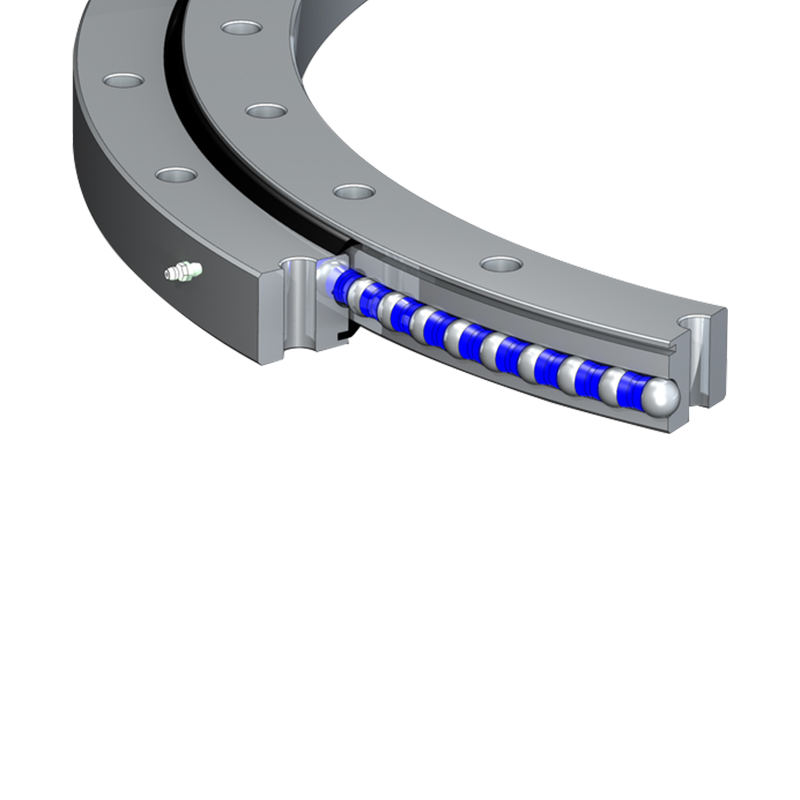 Enrads kule-svinglager-serie Kompakt enrads kulelager gir jevn rotasjon, aksial og radiell laststøtte, tetningsvalg og Q/01/HS girvarianter for maskineri, medisinsk og marin bruk. Se produkt →
Trange mellomrom og lav seksjonshøyde
Noen kraner er begrenset av høyde i stedet for av last. Luftplattformer, kompakte knokebomkraner og robotdreieskiver har ofte bare en grunn monteringslomme å jobbe med. En L-type enrads kulering holder seksjonen kompakt mens den fortsatt bærer aksial belastning, og den kan leveres med intern eller ekstern giring for å passe til drivposisjonen.
Avveiningen er vippemomentkapasitet. Hvis maskinen kan presses ut av balanse under et valg, er en høyere ring vanligvis det mer holdbare svaret, selv når tegningen sier at den knapt passer.
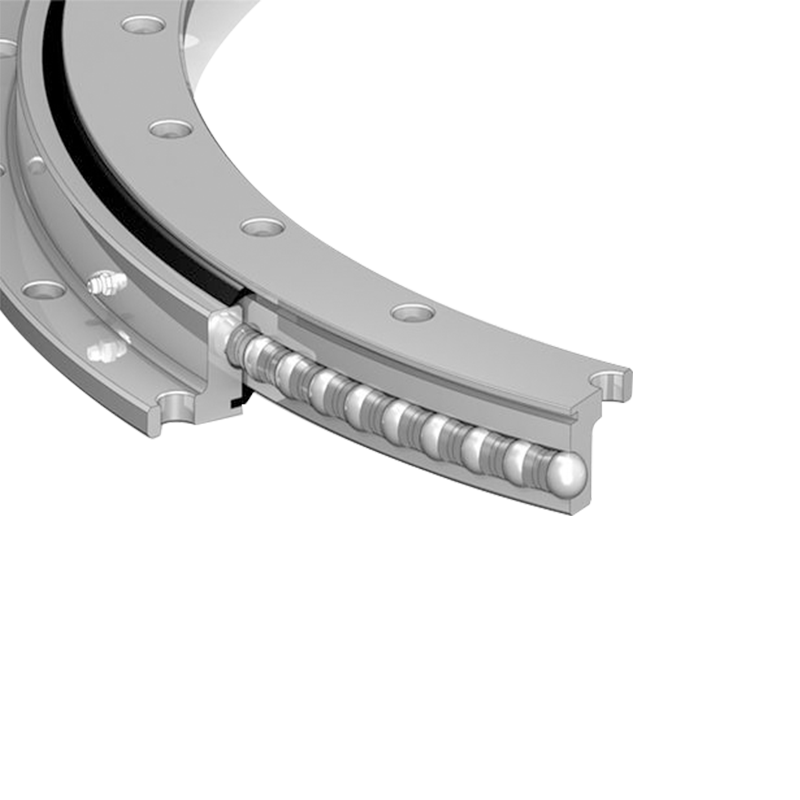 L-type enkeltrads kule svinglager Kompakt L-formet enrads kulelager håndterer aksial-, radial- og momentbelastninger, noe som gjør det verdt å vurdere når både vippekapasitet og plass betyr noe. Se produkt →
Forsegling, smøring og anleggsforhold
Raceway-livet avgjøres like mye av hva som når ringen som av hvordan den ble laget. Saltluft ved en havn, slipestøv ved et steinbrudd, damprensing ved et prosessanlegg og minusgrader starter hver samtale for en annen tetning og fett.
Vi matcher normalt tetningen, enkeltleppen, dobbelleppen eller labyrinten med en leppe, til forurensningsrisikoen, plasserer smørenipler der vedlikeholdsteamet faktisk kan nå dem, og setter et ettersmøringsintervall basert på ringstørrelse og antall dreiesykluser per skift. Overflatebeskyttelse følger samme logikk: en standard malt finish er fin i innlandet, mens offshorearbeid vanligvis rettferdiggjør et tyngre belegg og belagte beslag.
Når en ring som allerede er i bruk blir varm, lager støy eller presser fett ut av feil sted, er årsakene vanligvis forutsigbare. Våre notater vedr feilsøking av svingkrans dekke de vanlige.
Fra tegning til levering
Tilpassede ringer bygges på bestilling, så prosessen betyr like mye som designet. Det går vanligvis slik:
- vi gjennomgår tegningen og belastningsdataene, og kommer så tilbake med spørsmål om en toleranse som kan lempes, et hullmønster som kan forenkles eller en tetning som passer stedet bedre;
- tegningen er bekreftet og produksjonsdata frigis til butikkgulvet;
- ringrulling, dreiing, herding og sliping av løpebaner, skjæring av gir og tannherding følger, hver med kontroller underveis;
- monterings- og inspeksjonsdekselklaring, startmoment, giravløp og tilbakeslag, pluss en endelig dimensjonsrapport;
- pakking med avtalt beskyttelse, merking og dokumentasjon, deretter frakt.
Produksjonen overvåkes gjennom et integrert datasystem, så når du spør hvor bestillingen din står, svarer vi fra registreringer i stedet for fra minne.
En sjekkliste før du godkjenner tegningen
- Belastningstall bekreftet ved hver arbeidsradius, inkludert det verste tilfellet.
- Raceway familie matchet til plikt, ikke til vane.
- Girdata sjekket mot det faktiske tannhjulet, med slakttillegg for varme og slitasje.
- Snitthøyde og diameter målt mot den virkelige monteringslommen, ikke en gammel tegning.
- Klareringsklasse og startmoment spesifisert og testbar.
- Tetnings-, fett- og ettersmøringspunkter valgt for stedet, ikke for verkstedet.
- Boltkvalitet, dreiemoment, tiltrekkingssekvens og seteplanhet skrevet på tegningen.
- Dokumentasjon, merking og emballasjekrav listet opp før produksjonen starter.
Spørsmål Kranbyggere spør oss
Kan du endre en standardring i stedet for å lage en ny?
Ofte ja. Hvis endringen er begrenset til boring, girtenner, hullmønster eller smørepunkter, vil arbeid fra en eksisterende størrelse forkorte både ingeniørtiden og ledetiden.
Hva trenger du for å sitere en tilpasset ring?
En tegning eller skisse, lasttallene, svinghastighet og plikt, arbeidsmiljø og mengde. Hvis tegningen ikke er ferdig ennå, er belastningsdataene alene nok til at vi kan foreslå et fornuftig utgangspunkt.
En tilpasset kransvingkrans er en samtale før den er et produkt. Har du en lastekoffert, en slitt ring eller en tegning med åpne spørsmål, send den over. Vi vil fortelle deg ærlig hva vi ville endre, hva vi ville beholde og hva det ville ta for å bygge det.

Jiangsu Manchen Transmission Technology Co., Ltd. utmerker seg med å lage tilpassede, pålitelige og presise slewing -lagre for forskjellige bransjer, kontinuerlig innovere for å oppfylle de høyeste standardene og søke samarbeidsmuligheter. Pålitelig og jevn leverandør av slewing Bearings i Kina.
Produktkoblinger
Kontakt oss
-
Address:Nr. 8, Nanqiu Road, Huangtu Town, Jiangyin City , Kina
-
Tel:+86-13646122221
-
E-mail:
-
E-mail:ma@slewingbearingcn.com
